Email:
 Telephone: +86-13951382065

Konstrukcja klasyfikatora powietrza rzadko przyciąga uwagę, na jaką zasługuje. W większości projektów szlifierskich rozmowa toczy się wokół młyna, jego rolek, pierścieni i silnika, podczas gdy klasyfikator po cichu decyduje, czy gotowy proszek rzeczywiście spełnia specyfikację klienta. Po dostarczeniu blisko 100 energooszczędnych linii do mielenia w hutnictwie, górnictwie, materiałach budowlanych i przetwórstwie chemicznym, wyciągnęliśmy jedną prostą lekcję: dobrze zaprojektowany klasyfikator może sprawić, że przeciętny młyn będzie wyglądał doskonale, a źle zaprojektowany może sprawić, że doskonały sprzęt będzie wyglądał na zepsuty.
Poniżej znajduje się praktyczne spojrzenie na zasady projektowania leżące u podstaw klasyfikacji powietrznej, zmienne, które faktycznie przesuwają punkt cięcia oraz sposób, w jaki wybór młyna kształtuje klasyfikator znajdujący się nad nim. Nic z tego nie jest teorią samą w sobie. Każdy punkt pochodzi z uruchamiania, pobierania próbek i rozwiązywania problemów na rzeczywistych liniach produkcyjnych.
Co naprawdę robi klasyfikator powietrza w obwodzie szlifowania
Klasyfikator powietrza nie jest ekranem. Nie ma siatki, otworu ani mechanicznej bariery zatrzymującej ponadwymiarowe cząstki. Separacja następuje poprzez równowagę sił. Wewnątrz strefy klasyfikacji każda cząstka jest wypychana na zewnątrz pod wpływem siły odśrodkowej lub bezwładności i wciągana do wewnątrz pod wpływem oporu aerodynamicznego. Ponieważ siła odśrodkowa rośnie wraz z masą, podczas gdy opór rośnie wraz z powierzchnią, większe cząstki są wypychane na zewnątrz, podczas gdy drobniejsze podążają za strumieniem powietrza. Rozmiar, przy którym dwie siły znoszą się wzajemnie, staje się punktem odcięcia.
W zamkniętym obwodzie mielenia klasyfikator realizuje jednocześnie trzy zadania:
- Dzieli wyładunek młyna na strumień gotowego produktu i gruby strumień powrotny.
- Kontroluje górny rozmiar i ogólny rozkład wielkości cząstek końcowego proszku.
- Ogranicza nadmierne mielenie poprzez usuwanie drobnych cząstek, gdy tylko są wystarczająco drobne.
Cztery wskaźniki wydajności mówią, czy projekt rzeczywiście działa. Punkt cięcia, często wyrażany jako d50 lub d97, określa, gdzie następuje podział. Ostrość cięcia opisuje czystość podziału. Obciążenie krążące pokazuje, ile materiału podlega recyklingowi. Energia właściwa na tonę gotowego proszku ujawnia rzeczywiste koszty operacyjne. Klasyfikator, który tnie zbyt grubo, powoduje przeciążenie młyna. Ten, który tnie zbyt drobno, zawraca do obiegu proszek, który był już akceptowalny, i spala energię na darmo.
Podstawowe zasady projektowania stojące za efektywną klasyfikacją
Równowaga sił w punkcie cięcia
Prędkość wirnika jest najbardziej widoczną dźwignią w każdym klasyfikatorze. Zwiększanie prędkości końcówki rotora wzmacnia pole odśrodkowe i sprawia, że punkt cięcia jest dokładniejszy. Ponieważ masa cząstek skaluje się w przybliżeniu zgodnie z sześcianem średnicy, podczas gdy opór skaluje się z kwadratem, nawet niewielka zmiana prędkości powoduje mierzalną zmianę w rozkładzie wielkości gotowych cząstek. Właśnie dlatego przetwornice częstotliwości stały się standardem w nowoczesnych urządzeniach: punkt odcięcia staje się parametrem operacyjnym, a nie stałym faktem mechanicznym.
Geometria strefy klasyfikacyjnej
Średnica wirnika, liczba łopatek, kąt łopatek, szczelina między wirnikiem a obudową oraz głębokość i średnica wykrywacza wirów kształtują wewnętrzne pole przepływu. Wyższa i węższa strefa klasyfikacyjna wydłuża czas przebywania i zwykle poprawia ostrość, ale zwiększa również spadek ciśnienia. Krótka, szeroka strefa obsługuje więcej powietrza i większą przepustowość kosztem bardziej miękkiego cięcia. Nie ma uniwersalnie poprawnej geometrii, jest tylko geometria dopasowana do nadawy i produktu docelowego.
Przepływ powietrza, ciśnienie i uszczelnienie
Powietrze spełnia dwie różne funkcje: transportuje cząstki i je rozprasza. Objętość powietrza transportowego określa pojemność, a jakość dyspersji określa ostrość. Pasza, która dostanie się do strefy klasyfikacji w zbryleniach, zostanie sklasyfikowana jako zbrylona, niezależnie od tego, jak precyzyjny jest rotor. Praca całego obwodu pod podciśnieniem zatrzymuje kurz w układzie i poprawia utrzymanie porządku, a powietrze uszczelniające chroni łożyska przed drobnymi cząsteczkami ściernymi. Tam, gdzie celem jest stabilna produkcja najdrobniejszych cząstek, związek między prędkością wirnika a wynikającym z tego rozkładem wielkości cząstek zasługuje na głębsze badania; nasz artykuł nt klasyfikatory o wysokiej precyzji w młynie pionowym szczegółowo bada to łącze.
Zmienne projektowe, które przesuwają punkt cięcia
Poniższa tabela podsumowuje, jak główne zmienne projektowe i operacyjne zachowują się w praktyce. Traktuj kierunek zmian jako miarodajny, a dokładną wielkość jako coś, co należy potwierdzić poprzez pobranie próbek na własnym materiale.
| Zmienna projektowa | Jak to jest regulowane | Wpływ na punkt cięcia | Wpływ na wydajność i jakość |
|---|---|---|---|
| Prędkość wirnika | Przetwornica częstotliwości | Wyższa prędkość zapewnia dokładniejsze cięcie | Możliwość przestrajania podczas pracy; delikatniejsze cięcie zwiększa obciążenie krążące |
| Średnica wirnika i liczba ostrzy | Naprawiono podczas projektowania | Większy rotor z większą liczbą ostrzy tnie dokładniej | Większa wydajność, ale większy spadek ciśnienia |
| Podstawowe powietrze transportowe | Prędkość przepustnicy lub wentylatora | Więcej powietrza powoduje, że cięcie staje się grubsze | Zwiększa przepustowość i stwarza ryzyko powstania grubego ogona |
| Wtórne powietrze dyspersyjne | Ustawienie amortyzatora | Mały bezpośredni efekt | Ostrzejsze cięcie i mniej grubych cząstek w drobnych cząstkach |
| Głębokość wykrywacza wirów | Zmiana mechaniczna | Niższy lub mniejszy szukacz tnie dokładniej | Poprawia odzysk drobnych cząstek, zwiększa spadek ciśnienia |
| Uszczelnij przepływ powietrza | regulator ciśnienia | Brak bezpośredniego efektu | Chroni łożyska i zapobiega zanieczyszczeniom |
Dopasowanie projektu klasyfikatora do poprzedzającego młyna
Projekt klasyfikatora nie istnieje w izolacji. Młyn określa rozkład wielkości wsadu, zawartość pyłu i sposób, w jaki materiał wchodzi do strefy klasyfikacji, dlatego oba muszą być zaprojektowane jako jeden system. Tutaj przydaje się doświadczenie z kompletnymi liniami szlifierskimi, ponieważ zmiana po jednej stronie zawsze pojawia się po drugiej.
Młyny pionowe z integralnym klasyfikatorem dynamicznym
W młynie pionowym wirnik klasyfikatora znajduje się bezpośrednio nad stołem mielącym i ma tę samą obudowę co strefa mielenia. Materiał jest unoszony w górę przez strumień powietrza, klasyfikowany w jednym przejściu i zawracany do wewnątrz, jeśli jest zbyt gruby. Priorytetami projektowymi są tutaj wirnik o dużych rozmiarach, regulowany czujnik wirów i powietrze uszczelniające wystarczająco mocne, aby utrzymać drobny pył ścierny z dala od łożysk. Ponieważ obwód pracuje pod podciśnieniem, klasyfikator i odpylacz należy dobierać razem, a nie osobno. Nasz pionowy młyn mielący serii LYH1008 jest zbudowany dokładnie w oparciu o ten układ, a mielenie, klasyfikacja i transport są obsługiwane w jednej maszynie.
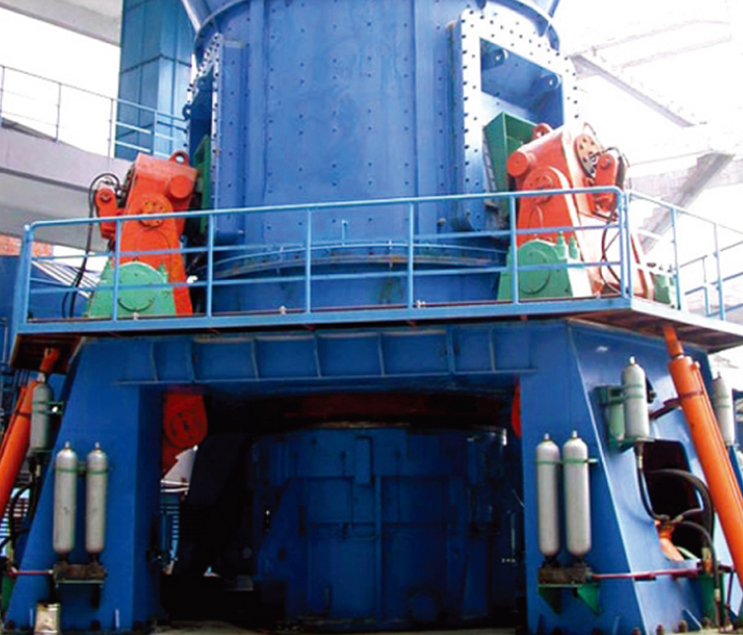 Młyn pionowy serii LYH1008 Młyn pionowy serii LYH1008 to nowy typ sprzętu przeznaczonego do absorpcji zagranicznej technologii. Mieli materiał (0-15 MM) na obracającej się tarczy szlifierskiej poprzez walcowanie... Zobacz produkt →
Młyny walcowe pierścieniowe i inteligentna klasyfikacja
Młyny pierścieniowe pracują z niższymi prędkościami i wytwarzają węższy rozkład nadawy, co zmienia wymagania, z którymi musi sobie poradzić klasyfikator. Tutaj nacisk przesuwa się w stronę precyzyjnej, powtarzalnej kontroli. Klatka o zmiennej prędkości w połączeniu z programowalnym sterowaniem logicznym umożliwia operatorom przycinanie drobnego produktu bez zatrzymywania linii, a system sterowania umożliwia automatyczną kompensację w przypadku zmian twardości lub wilgoci paszy. Inteligentny pionowy młyn walcowy nowego typu LYH996 podąża za tą filozofią, łącząc etap mielenia walców pierścieniowych z klasyfikatorem, którego prędkość jest zarządzana w ramach receptury procesu.
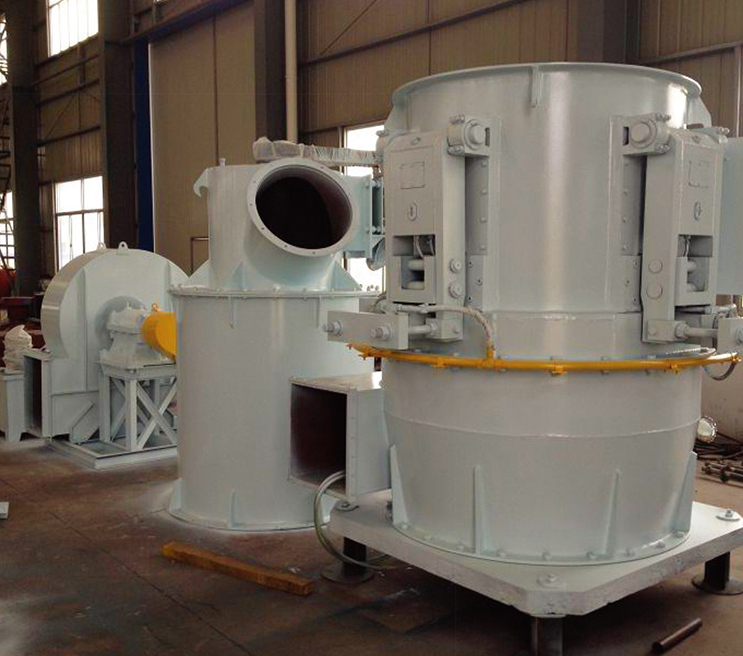 Inteligentny młyn walcowy z pionowym pierścieniem nowego typu serii LYH996 W dziedzinie przetwarzania najdrobniejszych proszków, w obliczu coraz większych wymagań w zakresie najdrobniejszych proszków, tradycyjne urządzenia do przetwarzania najdrobniejszych proszków są trudne do ... Zobacz produkt →
Młyny wahadłowe i klasyfikacja ułatwiająca modernizację
Czteralalkowe młyny wahadłowe typu Raymond pozostają głównymi narzędziami do wydobywania wapienia, kalcytu, barytu, dolomitu i podobnych minerałów, a wiele z nich ma kilkadziesiąt lat. Ich klasyfikator jest zwykle typu dwustożkowego lub turbinowego, montowanego na górze obudowy młyna. Priorytet projektu jest tutaj inny. Modernizacja stopnia klasyfikacji często przynosi większą wartość niż przebudowa stopnia mielenia, pod warunkiem, że wentylator i przewody są w stanie pochłonąć dodatkowy spadek ciśnienia. 4-walcowy młyn wahadłowy Raymond do mielenia LYH998 został zaprojektowany z myślą o tej ścieżce modernizacji, dzięki czemu istniejąca instalacja może poprawić jakość i wydajność produktu bez konieczności wymiany całego obwodu.
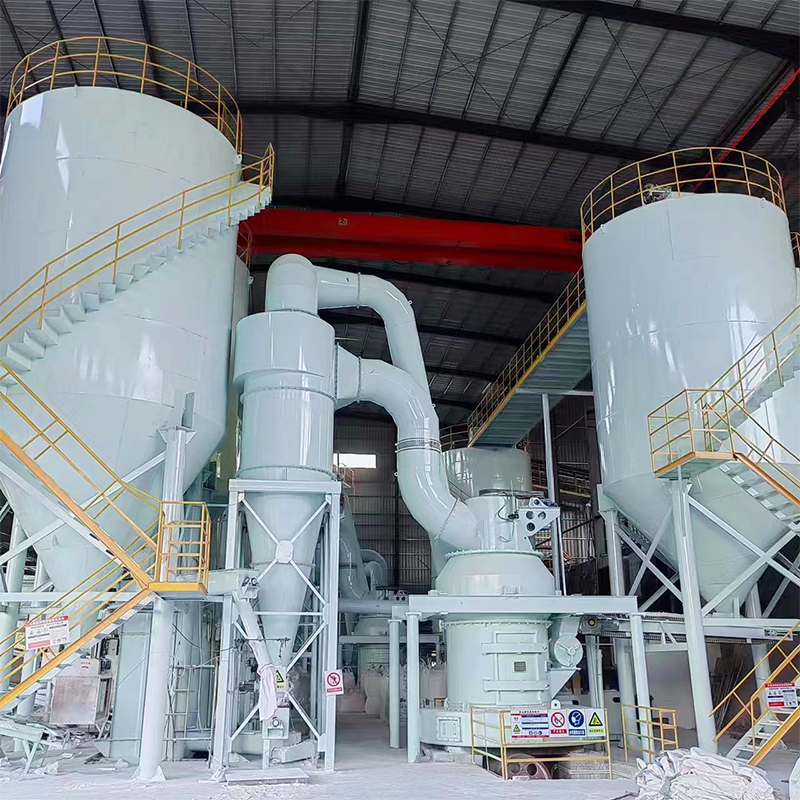 Młyn wahadłowy Raymond LYH998 Inteligentny młynek Raymond nowego typu serii LYH998 to najnowszy typ frezarki, oparty na szerokiej współpracy z głównymi uniwersytetami i uczelniami, dr... Zobacz produkt →
Błędy projektowe, które widzimy najczęściej
Większość problemów z klasyfikatorami nie jest egzotyczna. Pochodzą one z kilku powtarzających się decyzji podjętych na zbyt wczesnym etapie projektu.
- Dobór wentylatora do młyna, a następnie poproszenie klasyfikatora o wykonanie więcej, niż pozwala na to dostępna objętość powietrza.
- Zasilanie klasyfikatora nierównym lub mokrym strumieniem materiału; wilgotność powyżej około sześciu procent powoduje, że klasyfikacja staje się problemem związanym z blokowaniem, a nie problemem separacji.
- Wybór ambitnego punktu cięcia na papierze bez obliczania generowanego przez niego obciążenia krążącego.
- Ignorując zużycie. Końcówki ostrzy i tuleje ulegają erozji, szczelina wirnika otwiera się, a punkt cięcia z miesiąca na miesiąc staje się coraz grubszy.
- Uzdatnianie powietrza uszczelniającego jako opcjonalne. Przedostawanie się pyłu do łożysk jest jedną z najczęstszych przyczyn nieplanowanych przestojów.
- Uruchomienie bez pobierania próbek. Rozkład wielkości cząstek mierzony w stanie ustalonym jest jedynym wiarygodnym dowodem na to, że osiągnięto założenia projektowe.
Od projektu do uruchomienia
Dobry projekt klasyfikatora kończy się na dokumentacji, próbkowaniu i dostosowaniu, a nie na zestawie rysunków. Na kompletnej linii mielenia etap klasyfikacji jest porównywany z wielkością wsadu, docelowym rozdrobnieniem i objętością dostępnego powietrza, a następnie weryfikowany za pomocą analizy sitowej i laserowej, gdy obwód osiągnie stan ustalony. Ponieważ realizujemy projekty również w oparciu o EPCM, możemy przejąć odpowiedzialność za cały łańcuch od inżynierii, przez zaopatrzenie, po zarządzanie budową, co często jest najprostszym sposobem na uniknięcie luk, które pojawiają się, gdy kilku dostawców korzysta z jednego limitu baterii.
Jeśli planujesz nowy projekt lub przebudowujesz istniejącą linię, nasz przegląd co oznacza EPCM „pod klucz” dla projektu mielenia proszków wyjaśnia, jak zazwyczaj wygląda struktura zakresu, odpowiedzialności i przekazania obowiązków.
Konstrukcja klasyfikatora powietrza nagradza cierpliwość. Fizyka jest prosta, ale szczegóły geometrii, przepływu powietrza, uszczelnienia i sterowania decydują o tym, czy obwód będzie działać zgodnie z założeniami projektowymi, czy też odejdzie od niego w ciągu kilku miesięcy. Uzyskaj właściwy balans sił, rzetelnie dobierz rozmiar systemu powietrza i zaplanuj zużycie od pierwszego dnia.
O godz Maszyny Nantong Liyuanheng , spędziliśmy lata budując urządzenia do mielenia i klasyfikacji minerałów o twardości w skali Mohsa poniżej siedmiu i wilgotności poniżej sześciu procent, a gotowe produkty można regulować w zakresie od około 60 do 600 mesh. Jeśli chcesz uzyskać drugą opinię na temat etapu klasyfikacji, nasi inżynierowie zawsze chętnie omówią z Tobą liczby.
 Email:
 Telephone: +86-13951382065
 Phone: +86-13951382065